さまざまな環境の中で使用されている機械部品等の表面に、使用目的に応じた被膜(材質)を被覆する事を表します。
■溶射溶着法(Sqray welding.Themospray Fusing)
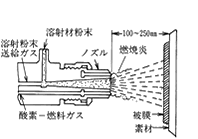
溶射法は、溶線式と粉末式に分けられる。いずれも酸素―燃料炎によって、トーチの中心孔から線状あるいは粉末状の溶射材を溶融して吹飛ばし、素材表面にたたきつける方法である。なお溶射後、再度溶射皮膜を加熱して溶融させる方法を溶射溶着法といい、ニッケル基およびコバルト基の自溶性合金は、この方法で溶射させることが多い。
■溶接溶着法
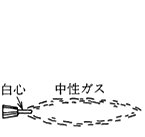
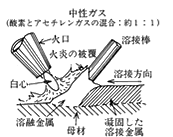
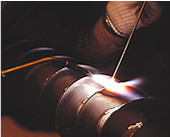
溶接法はガスと酸素の混合物の燃焼熱を図に示すような酸素アセチレン溶接である。酸素アセチレン炎の性質はトーチ内のアセチレンと酸素の混合比によって、アセチレン過剰炎(炭素炎または還元炎)、酸素過剰炎(酸化炎)あるいは中性炎となる。
普通の溶接では図のような中性炎や、2~3倍還元炎が使用される。
■プラズマ溶着法(P.T.A)
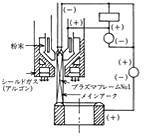
プラズマ溶接法は図に示すように、二つの電気回路が使用されることが特徴である。すなわち通常のアーク回路と、パイロットアーク回路とがある。
この二つの回路は個別に制御することができ、使用する溶接材料粉末と素材とを、それぞれ最適の状態にコントロールできるわけである。従って、この方法で得られる皮膜は今までのどの溶接法よりも優れたものとなる可能性がある。また溶接速度がはやく、TIGの場合の3倍程度にもなる。
■TIG溶着法
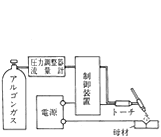
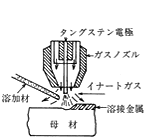
TIG溶接法は、タングステン棒を電極に用いたもので、イナートガスタングステンアーク溶接といい、ガス溶接と同じやり方で溶接棒をアークで溶かしながら溶接する。その構成は図に示すように、トーチ、制御装置、電源、流量計、アルゴンガスから成り立っており、トーチの構造は図に示されている。
TIG法は構造材として用いられているほとんどすべての金属を高品質で溶接でき、ニッケル基およびコバルト基合金はこの方法で溶接されることが多く、自動化もすすんでいる。